- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ड्राई ब्याग निर्माण प्रक्रिया: सामग्री काट्ने देखि आरएफ वेल्डिंग सम्म
Sealock ले 27.12 MHz रेडियो फ्रिक्वेन्सी वेल्डिङ प्रयोग गरेर OEM र थोक खरिदकर्ताहरूका लागि ड्राइ ब्यागहरू उत्पादन गर्छ, र यो प्रक्रिया बुझ्न लायक छ किनभने यसले उस्तै कपडाबाट बनेका दुईवटा झोलाहरू पूर्णतया फरक तरिकाले कार्य गर्दछ। सुख्खा झोलाको वाटरप्रूफिङ सामग्रीसँग किन्न सकिँदैन - यो उत्पादन लाइनमा सिर्जना गरिएको छ, यस समयमा सिमहरू वेल्डेड छन्। यसले सीम होल्ड गर्छ कि गर्दैन भन्ने निर्णय गर्ने प्राविधिक विवरणको साथ पूर्ण निर्माण अनुक्रममा हिंड्छ।
1. चरण एक: सामाग्री स्टेजिङ र काटन
लेपित कपडाको रोलबाट उत्पादन सुरु हुन्छ -पीवीसी तिरपालवाTPU- लेमिनेटेड नायलॉन- कुनै पनि कुरा काट्नु अघि स्टेज र जाँच। आगमन निरीक्षण यहाँ महत्त्वपूर्ण छ किनभने कोटिंग असंगतता, सामग्रीमा नमी, र डाई लटहरू बीचको भिन्नताले वेल्डिङ स्टेशनमा पछि के हुन्छ भनेर असर गर्छ।
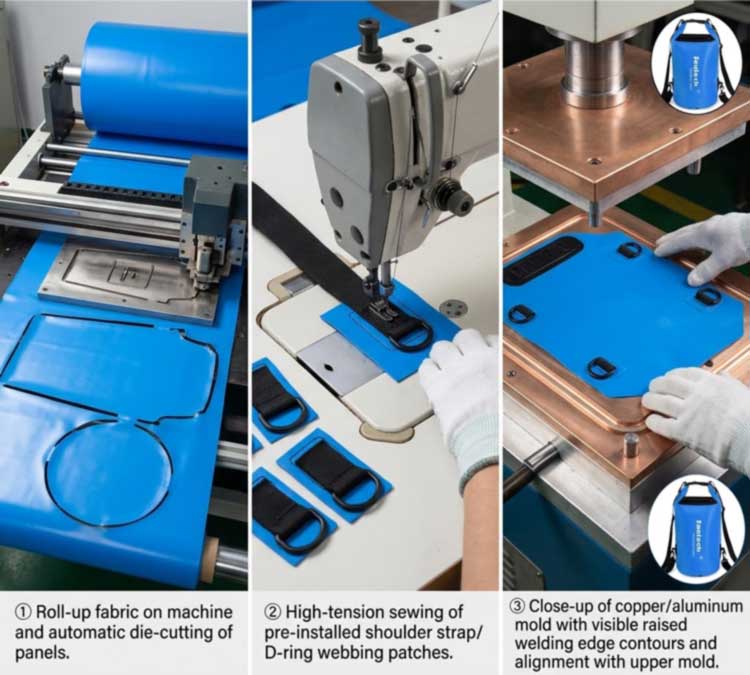
त्यसपछि प्यानलहरू रोलबाट सही डिजाइन आयामहरूमा स्वचालित काटन प्रेसद्वारा स्ट्याम्प गरिन्छ। काट्ने परिशुद्धता भनेको बल्क रन एकसमान राख्ने कुरा हो: प्यानलले केही मिलिमिटरको स्पेस काट्दा वेल्डिङ डाइको मुनि सही रूपमा सिट हुँदैन, र वेल्ड लाइन यससँगै बग्छ। यो पनि हो जहाँ सामग्री दक्षता सेट गरिएको छ, किनकि प्यानल नेस्टिङले प्रत्येक रोल अफकट गर्नुको सट्टा कति उत्पादन हुन्छ भनेर निर्धारण गर्दछ।
२. स्टेज २: लोड-बेयरिङ पार्ट्सको पूर्व-विधानसभा
कुनै पनि कुरालाई बन्द गर्नु अघि, उच्च-तनावको औद्योगिक सिलाईले लोड-बेयरिङ तत्वहरू - काँधमा हार्नेसहरू, D-रिङ वेबिङ प्याचहरू, बाहिरी पकेटहरू, र सुदृढीकरण प्यानलहरू - फ्ल्याट प्यानलहरूमा संलग्न गर्दछ।
यहाँको अनुक्रम जानाजानी हो र यो एउटा सस्तो झोलाबाट राम्रोसँग इन्जिनियर गरिएको झोलालाई अलग गर्ने विवरणहरू मध्ये एक हो: स्टिचिङ हुन्छ।अघिवाटरप्रूफ सील बनाइन्छ, त्यसैले कुनै पनि सुई कहिल्यै समाप्त भएको वाटरप्रूफ झिल्लीमा प्रवेश गर्दैन। सिल गरिएको शरीरमा पछि संलग्न हुनैपर्ने कुनै पनि चीजहरू - D-Rings, MOLLE एंकरहरू, भल्भहरू - छाला मार्फत सिलाउनुको सट्टा सुदृढीकरण प्याचहरूमा वेल्ड गरिन्छ।
३. चरण तीन: डाइ सेटअप
प्रत्येक झोला ज्यामितिलाई यसको आफ्नै उपकरण चाहिन्छ। वेल्ड ढाँचालाई कस्टम डाइमा अनुवाद गरिएको छ - सामान्यतया मेसिन गरिएको पीतल वा एल्युमिनियम - उठेका किनारहरू जसले वेल्डेड सीमको सही आकार परिभाषित गर्दछ। डाइ प्लेटमा सेट गरिएको छ र प्यानलमा पङ्क्तिबद्ध गरिएको छ।
डाइ डिजाइनले सिमलाई आकार दिनुभन्दा बढी काम गर्छ। उठाइएका किनारा प्रोफाइलहरूलाई टियर-सील उत्पादन गर्न मेसिन गर्न सकिन्छ, जहाँ वेल्ड र ट्रिम एज एउटै सञ्चालनमा बन्छन्, र डाइ कन्डिसनले प्रत्यक्ष रूपमा परिणामहरूलाई असर गर्छ: सपाटता गुमाएका वा सङ्क्रमण उठेको डाइले असमान दबाव र ऊर्जा वितरण दिन्छ, जुन अन्यथा राम्रो सिममा कमजोर स्थानको रूपमा देखा पर्दछ। टुलिङ क्षमताले कारखानालाई अवस्थित मोल्डहरू मात्र रिफिल गर्नुको सट्टा नयाँ आकार निर्माण गर्न अनुमति दिन्छ।अनुकूलन क्षमता र संरचना.
4. चरण चार: RF वेल्डिङ - कसरी सीम वास्तवमा बनाइन्छ
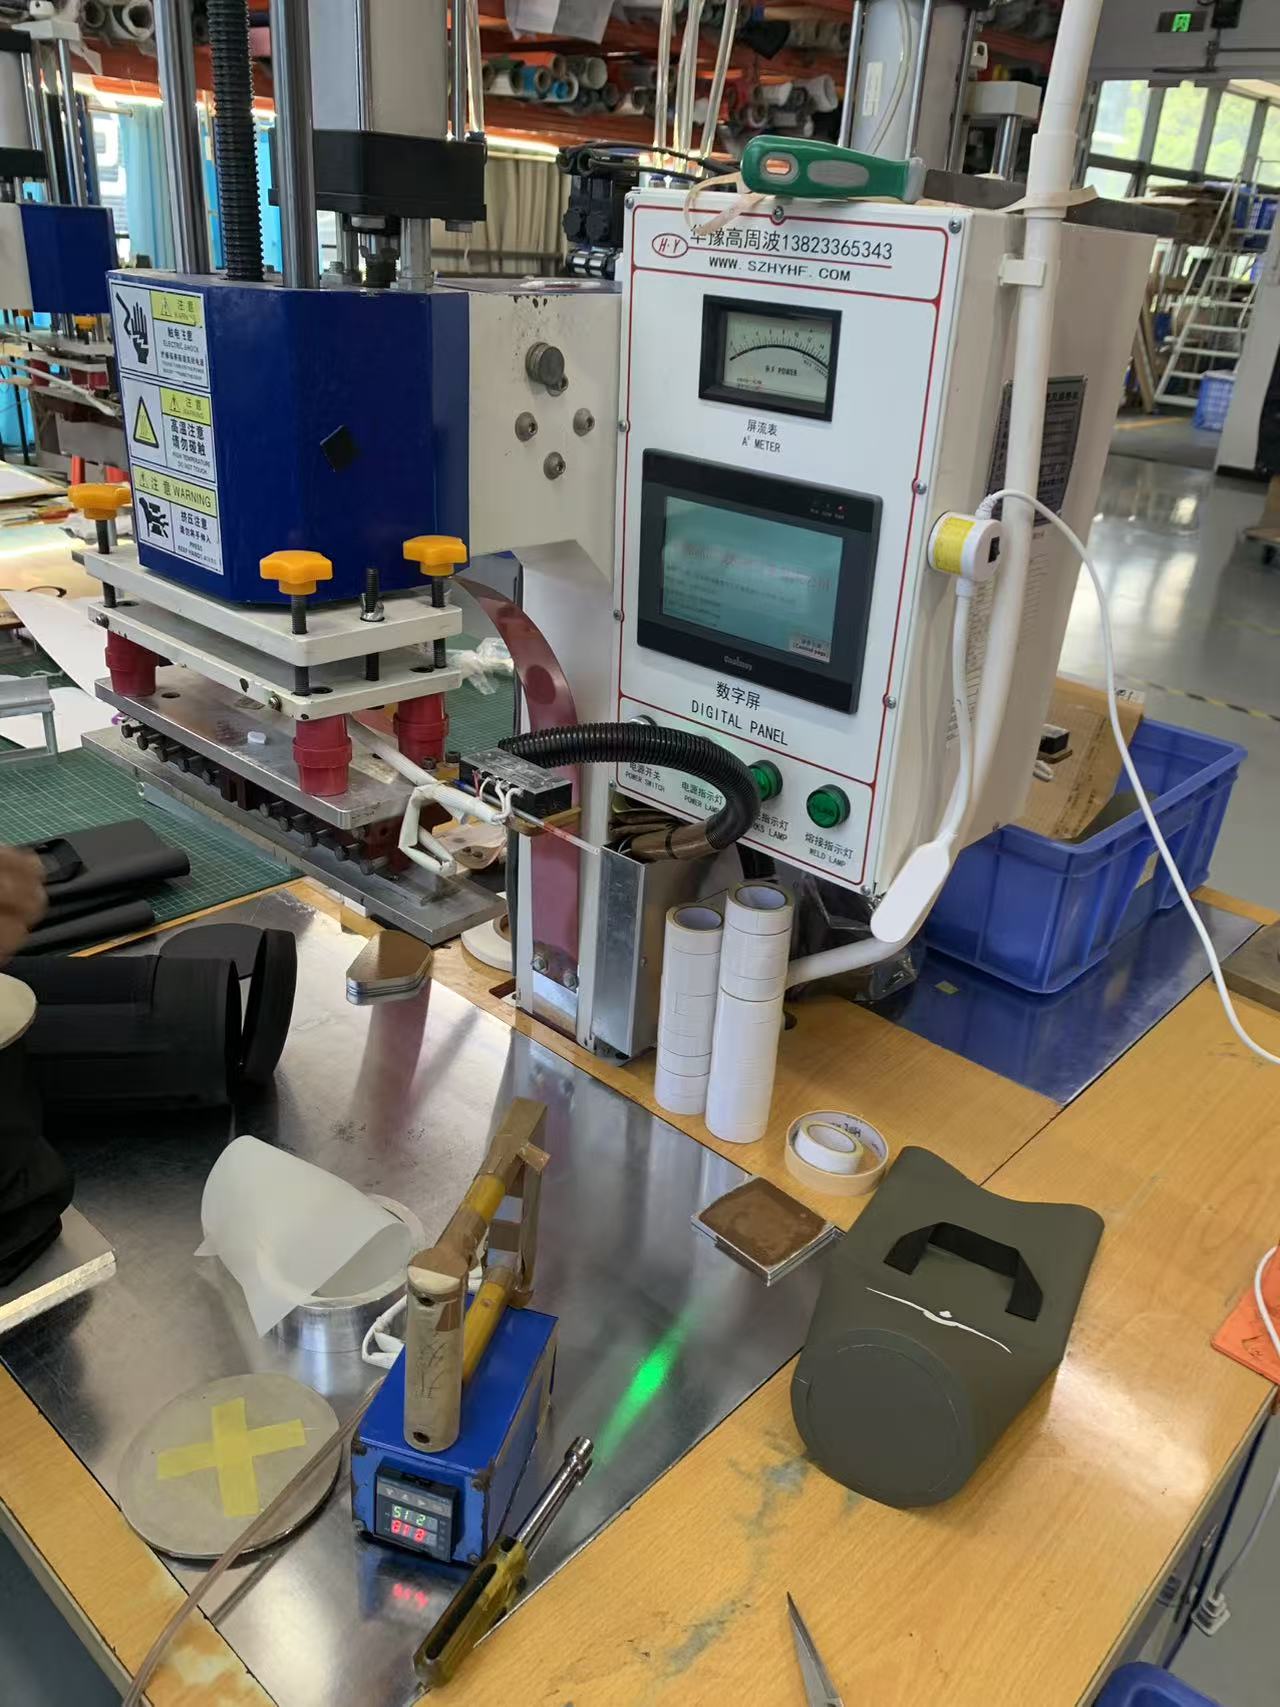
यो प्रक्रिया को मूल हो। रेडियो फ्रिक्वेन्सी वेल्डिङ - जसलाई उच्च-फ्रिक्वेन्सी वा डाइलेक्ट्रिक वेल्डिङ पनि भनिन्छ - बाह्य ताप स्रोतको सट्टा विद्युत चुम्बकीय क्षेत्र प्रयोग गरेर थर्मोप्लास्टिकमा जोडिन्छ। क्रम चार चरणहरू छन्:
- लोड गर्दै।प्यानलहरू माथिल्लो डाई र तल्लो प्लेटको बीचमा राखिएको छ, डाइले वेल्ड आकार परिभाषित गर्दछ।
- दबाब।एक क्ल्याम्पिङ बलले तहहरूलाई घनिष्ठ सम्पर्कमा ल्याउँछ - यो बिना, पग्लिएको बहुलक एकल मासमा फ्यूज गर्न सक्दैन।
- आरएफ सक्रियता।जेनेरेटरले इलेक्ट्रोडहरूमा 27.12 मेगाहर्ट्जमा उच्च-फ्रिक्वेन्सी ऊर्जा लागू गर्छ। वैकल्पिक क्षेत्रले सामग्रीमा रहेका ध्रुवीय अणुहरूलाई द्रुत गतिमा दोलन बनाउँछ, र त्यो आन्तरिक आणविक घर्षणले ताप उत्पन्न गर्छ।भित्रसामग्रीलाई सतहबाट भित्र ल्याउनुको सट्टा।
- दबाब अन्तर्गत चिसो।पावर रोकिन्छ तर सिम बलियो हुँदा क्ल्याम्पिङ जारी रहन्छ। चाँडै दबाब छोड्नु कमजोर वेल्डको सबैभन्दा सामान्य कारणहरू मध्ये एक हो।
ताप सामग्री भित्रबाट उत्पन्न भएको हुनाले, दुवै तहहरू एकैसाथ फ्युजन तापक्रममा पुग्छन् र एउटै निरन्तर पिण्डमा टाँसिने, घोलक वा थ्रेड बिना बाँध्छन्। सही तरिकाले कार्यान्वयन गरिएको RF वेल्ड सामान्यतया मूल सामग्री जत्तिकै बलियो हुन्छ - र यही कारणले गर्दा सीम राम्रोसँग निर्मित ड्राई झोलामा कमजोर बिन्दु होइन।
5. किन आरएफ वेल्डिङ, र के यो वेल्ड गर्न सकिँदैन
आरएफ वेल्डिङले ध्रुवीय थर्मोप्लास्टिकमा मात्र काम गर्दछ - सामग्री जसको अणुहरूले विद्युत चुम्बकीय क्षेत्रमा प्रतिक्रिया दिन्छ। यसमा PVC, PU र TPU, TPU लेपित कपडाहरू, EVA, र PET र नायलनका निश्चित ग्रेडहरू समावेश छन्। पोलीथीन र पोलीप्रोपाइलिन जस्ता गैर-ध्रुवीय पोलीओलफिनहरूले आरएफ ऊर्जालाई खराब रूपमा अवशोषित गर्दछ र RF-प्रतिक्रियात्मक कोटिंग्स वा टाई तहहरू बिना RF वेल्ड गर्न सकिँदैन; तिनीहरूको सट्टा तातो-हावा, तातो-वेज, वा आवेग विधिहरू चाहिन्छ।
त्यो सामग्री निर्भरता एक विशिष्टता मुद्दा हो, एक सामान्य बिन्दु होइन: यो एक कारण हो PVC र TPU ड्राई ब्याग कोटिमा हावी छ। यी सामग्रीहरूका लागि, RF ले तातो हावा, तातो वेज, वा इम्पल्स वेल्डिङभन्दा बलियो सीम उत्पादन गर्छ, त्यसैले यो उद्योगहरूमा एयरटाइट र लिक्विड-टाइट उत्पादनहरूका लागि मानक हो — ट्रक कभर र इन्फ्लाटेबलदेखि मेडिकल फ्लुइड झोलाहरू, जहाँ हर्मेटिक सील वैकल्पिक हुँदैन।
6. वेल्ड गुणस्तर निर्धारण गर्ने प्यारामिटरहरू
वेल्ड चार सेटिङहरूको उत्पादन हो, प्रत्येक सामग्री र मोटाईको लागि एक पटक सेट र बिर्सनुको सट्टा मान्य:
| प्यारामिटर | यसले के नियन्त्रण गर्छ | असफलता मोड गलत छ भने |
|---|---|---|
| आरएफ शक्ति | सील क्षेत्रमा आन्तरिक तताउने दर | धेरै कम: अपूर्ण फ्यूजन। धेरै उच्च: जलेर, पातलो हुनु |
| बस्ने समय | कति लामो ऊर्जा लागू हुन्छ | छोटो: चिसो वेल्ड। लामो: भौतिक गिरावट |
| दबाब | तहहरू बीचको सम्पर्कको घनिष्ठता | कम: शून्य र च्यानलहरू। अत्यधिक: निचोड-आउट र पातलो, भंगुर सीम |
| चिसो समय | क्ल्याम्प अन्तर्गत ठोसीकरण | चाँडै रिलीज: सिम सेट हुनु अघि अलग तानिन्छ |
मापनको सन्दर्भ बिन्दुको रूपमा, केही सेकेन्डको वेल्ड र चिसो समयको साथ पातलो PVC फिलिम सील गर्दा सील क्षेत्रमा केही सय वाटको अर्डर हुन्छ — भारी तिरपाल र बहु-तह ल्यामिनेटहरूलाई धेरै बढी चाहिन्छ। धेरै सामग्री चरहरूले यी सेटिङहरू परिवर्तन गर्छन्: PVC मा प्लास्टिसाइजर स्तर, नमी सामग्री, रङ र फिलरहरू, कपडा बुनाई, र फिल्म मोटाई सबै सामग्रीले कसरी ऊर्जा अवशोषित गर्दछ परिवर्तन गर्दछ। यही कारणले गर्दा रङ परिवर्तन वा नयाँ कपडाको ब्याच प्रक्रियाको लागि स्वचालित रूपमा तटस्थ हुँदैन, र किन वेल्डहरू मान्नुको सट्टा पुन: योग्य हुन्छन्।
7. चरण पाँच: कूलिंग, ट्रिमिङ, र अन्तिम असेम्बली
वेल्डेड प्यानलहरू एक समर्पित कूलिङ जोनमा सर्छन् जसले गर्दा बन्ड विरूपण बिना सेट हुन्छ, त्यसपछि झोलालाई फ्ल्यासबाट काटिन्छ र घुमाइन्छ। फाइनल एसेम्बलीले उत्पादन पूरा गर्ने कम्पोनेन्टहरूमा फिट हुन्छ: रोल-टप क्लोजरहरू र बकलहरू, निर्दिष्ट गरिएको जिपरहरू, स्ट्र्यापहरू, ह्यान्डलहरू, पर्ज भल्भहरू, र पारदर्शी विन्डो प्यानलहरू - जुन आफैंलाई एउटै निरन्तर छालाको भागको रूपमा शरीरमा वेल्ड गरिएको हुन्छ। भार बोक्ने हार्डवेयरलाई वेल्डेड सुदृढीकरण प्याचहरूमा जोडिएको छ, वाटरप्रूफ झिल्लीलाई छेडिएको छैन।
8. चरण छ: यो जहाज अघि परीक्षण
वेल्डेड सीम अनुमानित भन्दा प्रमाणित गरिएको छ। दौड सुरु हुँदा, प्यारामिटर सेटले पूर्ण फ्युजन उत्पादन गरिरहेको छ भनी पुष्टि गर्न नमूना वेल्डहरूमा पिल परीक्षणहरू तानिन्छ — असफलता मोड आफैंमा निदान हो, किनभने इन्टरफेसमा सफा रूपमा पिल गर्ने सिमले अपर्याप्त बन्धनलाई संकेत गर्छ, जबकि आधार सामग्रीबाट आँसुले वेल्ड वरपरको कपडा भन्दा बलियो छ भनेर देखाउँछ।
तयार झोलाहरू त्यसपछि निर्दिष्ट गरिएको IPX रेटिङ विरुद्ध पूर्ण पानी इमर्सन परीक्षणमा जान्छन्, साथसाथै ह्यान्डल र एन्करहरूमा 1,500 साइकलहरूमा लोड परीक्षण, 3,000 सील-जिपर साइकलहरू जिपर गरिएका मोडेलहरूमा, टेन्साइल र बन्डिङ बल, नुन स्प्रे, घर्षण प्रतिरोध, रङको भिन्नता र रंगको भिन्नता। प्रत्येक ब्याचले तीन-चरण नियन्त्रण चलाउँछ - आगमन कपडा र हार्डवेयरमा IQC, लाइनमा वेल्ड र प्रक्रियाहरूमा IPQC, AQL नमूनाको साथ OQC, ब्याच इमर्सन परीक्षण, र हस्ताक्षर गरिएको सुन-नमूना तुलना — SGS वा QIMA निरीक्षण उपलब्ध छ, अन्तर्गत।गुणस्तर मापदण्डहरू प्रत्येक उत्पादन रनमा लागू हुन्छ.
9. किन वेल्डेड बीट्स सिलाई र टेप गरिएको छ
सिलाइएको सिमले पनरोक तहमा हजारौं पटक सुई धकेल्छ, त्यसपछि प्वालहरू ढाक्न टेपमा निर्भर हुन्छ। टेप फ्लेक्सिङ, उमेर, गर्मी, र घर्षण संग लिफ्ट, र एक पटक यो गरे, प्रत्येक सुई प्वाल एक प्रवेश बिन्दु हो। वेल्डेड सिममा ढाक्नका लागि कुनै प्वाल हुँदैन - लेपित तहहरू एउटै सामग्रीमा फ्युज हुन्छन्। कुनै पनि झोलाको लागि जुन हल्का वर्षाको सट्टा विसर्जनबाट बच्नुपर्दछ, यो निर्णायक भिन्नता हो, र यसैले अनुहारको कपडा जतिसुकै राम्रो भए तापनि वास्तविक वाटरप्रूफ उत्पादनहरूको लागि वेल्डेड निर्माण आधारभूत हुन्छ।
10. यस प्रक्रियामा निर्मित उत्पादनहरू
एउटै वेल्डेड प्रक्रियामा उत्पादित मोडेलहरू, प्राथमिकताको सट्टा प्रकारद्वारा व्यवस्थित:
| छवि | मोडेल | क्षमता | सामग्री | मूल्याङ्कन | उत्पादन पृष्ठ |
|---|---|---|---|---|---|
|
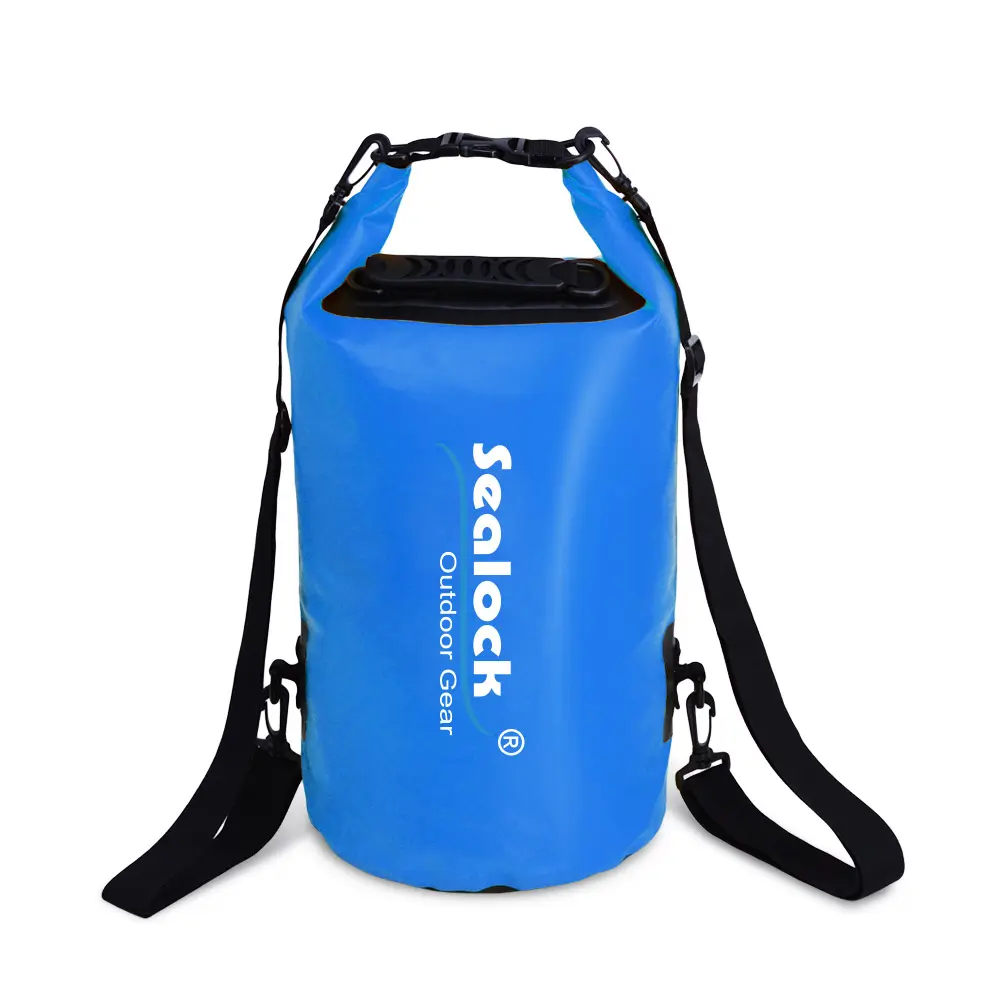
SL-D002 सुख्खा झोला | 5-63L | 0.5 मिमी 500D PVC | IPX7 | हेर्नुहोस् |
|
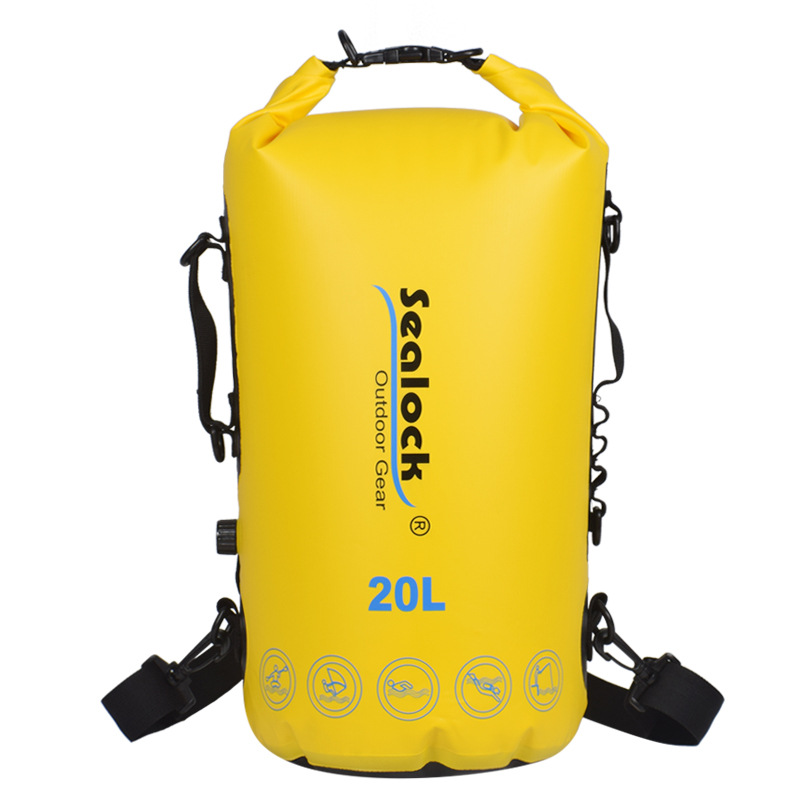
SL-E102 ब्याकप्याक ड्राई ब्याग | 15 / 20L | 500D PVC, डुअल सील | IPX7 | हेर्नुहोस् |
|
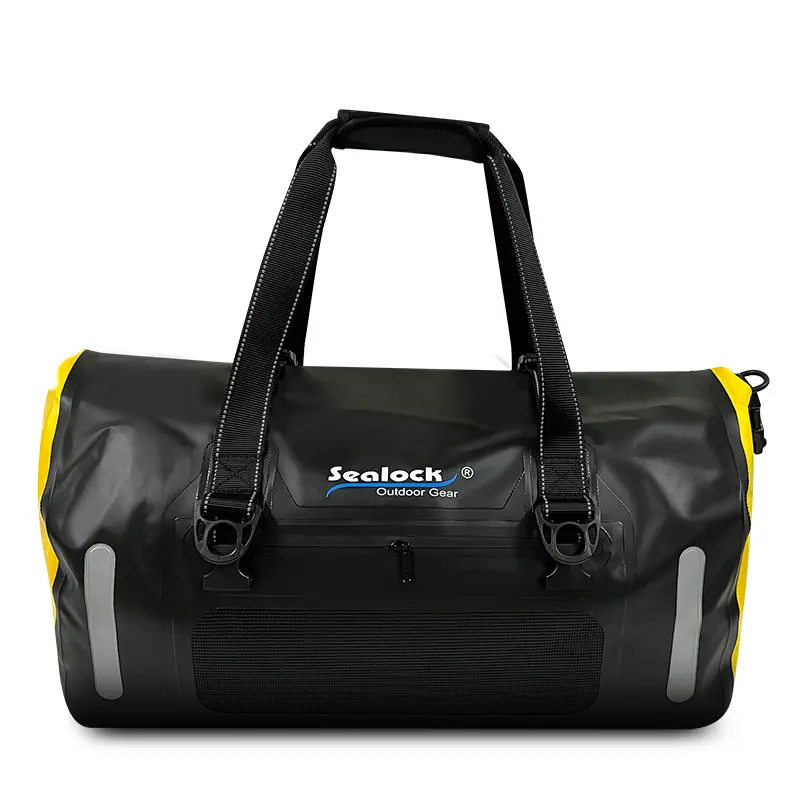
SL-K099 Duffel | 40 / 60L | 840D TPU | IPX7 | हेर्नुहोस् |
|
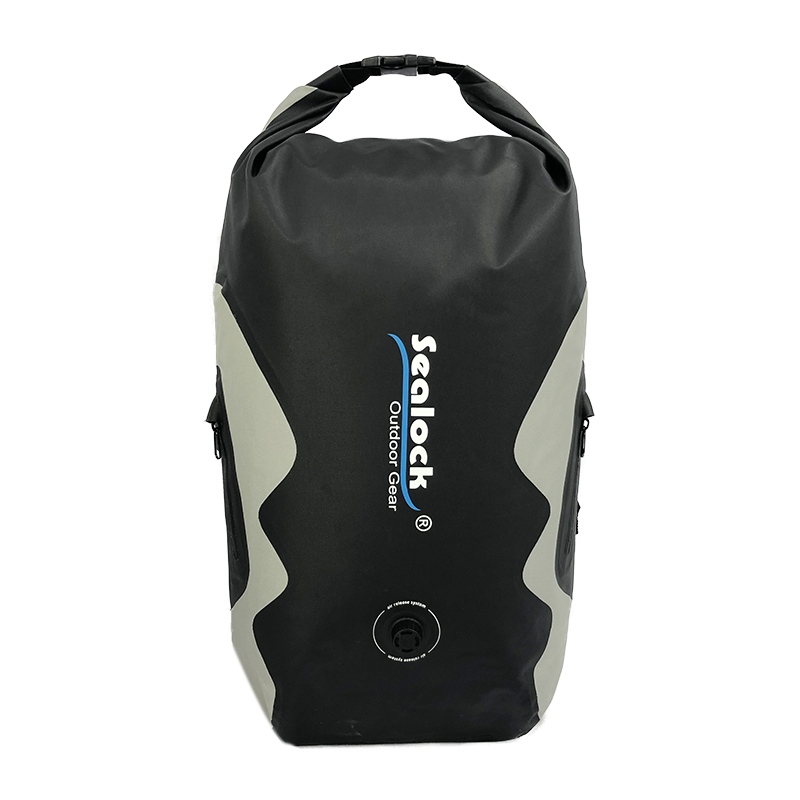
SL-E070 ड्राई ब्याकप्याक | 25L | 420D TPU | IPX8 | हेर्नुहोस् |
|
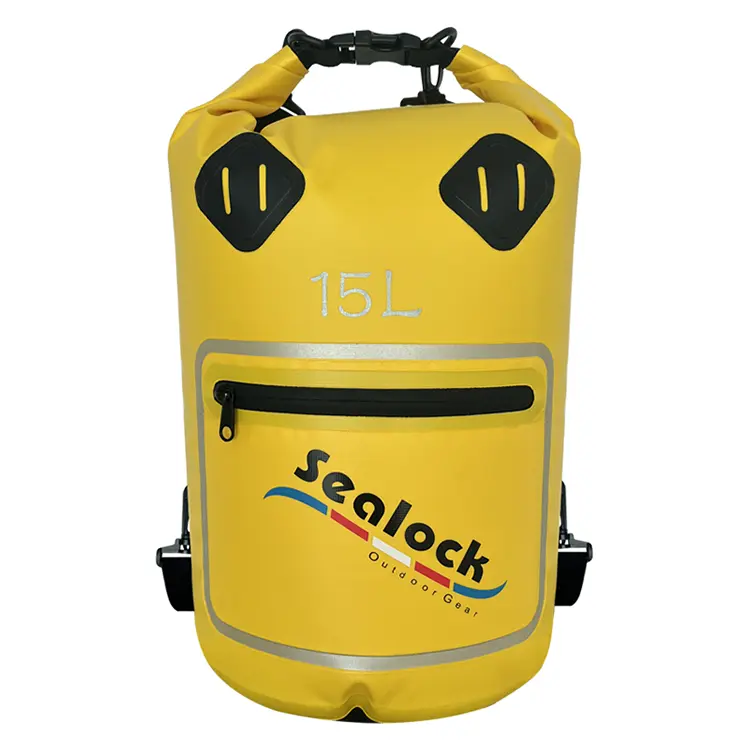
SL-D693 विन्डो ड्राई ब्याग | 15 / 20L | 500D PVC + PVC फिल्म | IPX7 | हेर्नुहोस् |
|
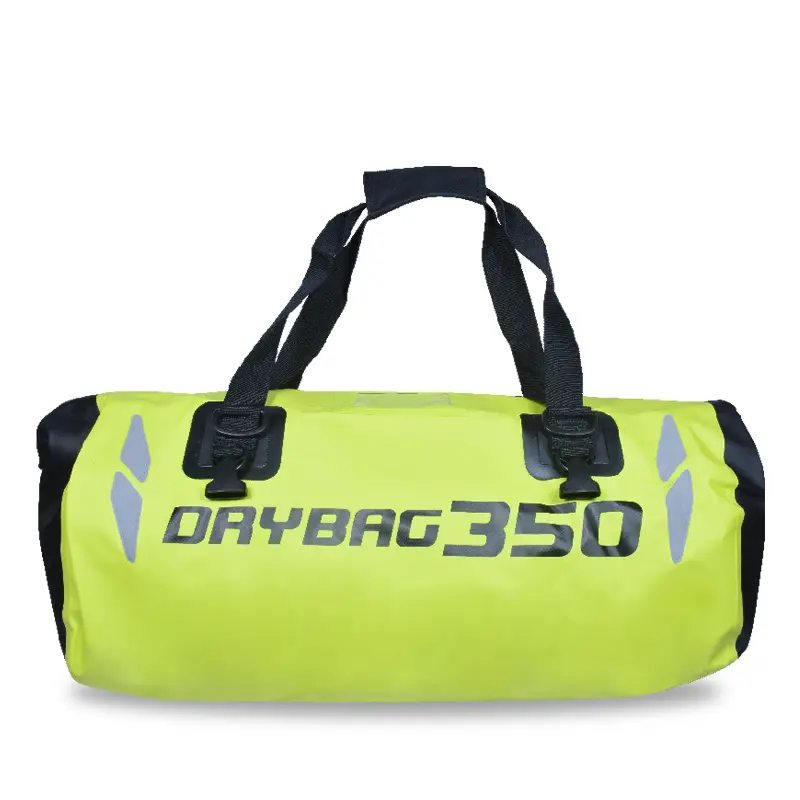
SL-C619 मोटरसाइकल झोला | 35 / 50L | 500D PVC | IPX6 | हेर्नुहोस् |
पूर्ण दायराहरू तल बस्छन्सुक्खा झोला, सुख्खा ब्याकप्याकहरू, रduffels। स्केच, नमूना, वा लक्ष्य विशिष्टताबाट ग्राउन्ड-अप विकास समर्थित छ — नयाँ ज्यामितिहरू भनेको नयाँ टूलिङ हो, जुन अवरोधको सट्टा मानक विकास मार्गको अंश हो। MOQ 300 pcs, नमूनाहरू 7-15 दिनमा, 30-45 दिनमा थोक, Dongguan, चीन वा Ho Chi Minh City, Vietnam बाट।
11. अक्सर सोधिने प्रश्न
प्रश्न: किन मेरो पोलिथिलीन वा पोलीप्रोपाइलीन झोला आरएफ वेल्डेड हुन सक्दैन?
A: किनभने ती पोलिमरहरू गैर-ध्रुवीय हुन्छन् - तिनीहरूका अणुहरूले विद्युत चुम्बकीय क्षेत्रलाई मात्र प्रतिक्रिया दिन्छन्, त्यसैले लगभग कुनै आन्तरिक ताप उत्पन्न हुँदैन। तिनीहरूलाई RF-reactive कोटिंग्स वा टाई तहहरू, वा तातो-हावा वा आवेग वेल्डिङ जस्ता फरक विधि चाहिन्छ। यो एक मुख्य कारण हो PVC र TPU वेल्डेड वाटरप्रूफ झोला हावी छ।
Q: कपडाको तुलनामा वेल्डेड सीम कति बलियो छ?
A: सही रूपमा वेल्डेड, सीम सामान्यतया अभिभावक सामग्री वा बलियो रूपमा बलियो छ। पिल परीक्षणमा, इन्टरफेसमा अलग गर्नुको सट्टा आधार कपडाको माध्यमबाट राम्रो वेल्ड आँसु हुन्छ - यदि सीम सफा रूपमा अलग छ भने, मापदण्डहरू गलत थिए।
प्रश्न: हामीले रंग परिवर्तन गर्यौं र वेल्डहरू असफल हुन थाले - किन यस्तो हुनेछ?
A: पिग्मेन्ट र फिलरहरूले कसरी सामग्रीले RF ऊर्जालाई अवशोषित गर्छ, प्लाष्टिसाइजर स्तर, नमी सामग्री र मोटाईलाई परिवर्तन गर्दछ। नयाँ रङ वा कपडाको ब्याचलाई फरक शक्ति, बस्ने वा दबाब सेटिङको आवश्यकता पर्दछ। वेल्डहरू दौडको सुरुमा पिल परीक्षणहरूद्वारा पुन: योग्य हुनुपर्छ, "उही सामग्री" को अर्थ "उस्तै सेटिङहरू" भन्ने धारणामा राखिएको छैन।
प्रश्न: ट्याप गरिएको सिम कहिल्यै वाटरप्रूफ झोलामा स्वीकार्य छ?
A: हल्का वर्षा सुरक्षाको लागि यसले काम गर्न सक्छ, तर विसर्जनको लागि होइन। स्टिचिङले वाटरप्रूफ तहलाई हजारौं पटक पर्फोरेट गर्छ र ती प्वालहरू ढाक्ने टेपले फ्लेक्सिङ, तातो र उमेरसँगै उठ्छ। यदि स्पेसिफिकेशनले पनडुब्बी भन्छ भने, यो वेल्डेड गर्नुपर्छ।
प्रश्न: किन अनुकूलन झोला आकार लागत र नेतृत्व समय थप्छ?
A: प्रत्येक ज्यामितिलाई आफ्नै मेसिन गरिएको डाइ चाहिन्छ, जुन एक पटकको टूलिङ्ग लागत हो र नमूना लिनु अघि लिड-टाइम चरण हो। यो नै कारण हो कि नयाँ आकारले अवस्थित मोडेलमा रंग परिवर्तन भन्दा उच्च न्यूनतम बोक्छ।
प्रश्न: विभिन्न सामग्री एक अर्कामा वेल्डेड गर्न सकिन्छ?
A: मिल्दो ध्रुवीय सामग्री हुन सक्छ - एक पारदर्शी PVC फिल्म विन्डो PVC तिरपाल बडीमा वेल्ड गरिएको एक नियमित उदाहरण हो। भिन्न पोलिमरहरू, वा गैर-ध्रुवीय सामग्रीसँग ध्रुवीय मिश्रण, जहाँ बन्डहरू असफल हुन्छन्, त्यसैले नमूना चरणमा सामग्रीको जोडी पुष्टि हुन्छ।
प्रक्रिया वाकथ्रु वा नमूनाहरू अनुरोध गर्नुहोस्
वेल्डिङ लाइनको भिडियो पैदल यात्राको लागि, वेल्ड परीक्षण डेटा, नमूनाहरू, वा पूर्ण OEM/ODM प्रस्ताव,छानबिन पेश गर्नुहोस्। Sealock ले 24 घण्टा भित्र खरिद सोधपुछको जवाफ दिन्छ।